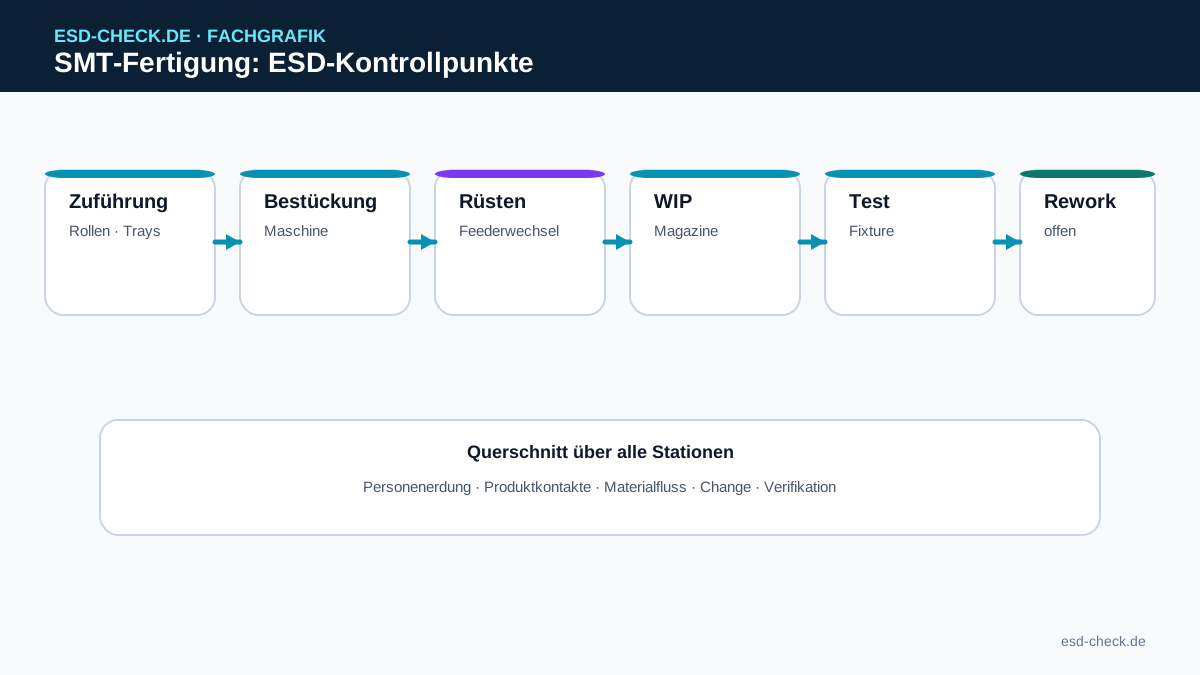
SMT nicht nur am Bestückautomaten bewerten
Der relevante Prozess beginnt bereits bei der Bereitstellung von Bauteilen und Leiterplatten und endet nicht am Reflow-Ofen. Loader, Magazine, Feeder, Bestückung, Conveyor, Reflow, AOI, Test, Puffer und manuelle Eingriffe werden als eine Schutzkette betrachtet.
| Prozessbereich | Typische Fragestellung | Vertiefung |
|---|---|---|
| Loader / Magazine | Bleibt der Schutzstatus beim Zuführen eindeutig? | Materialfluss und Behälter |
| Feeder / Gurt | Entsteht relevante Aufladung durch Trennung oder Materialkontakt? | Automatisierte Handhabung |
| Bestückkopf / Nozzle | Sind Kontakt, Werkzeug und Produktpotential kontrolliert? | Automation / Erdung |
| Conveyor | Welche isolierenden oder bewegten Teile beeinflussen die Baugruppe? | Automatisierte Handhabung |
| Reflow-Übergabe | Bleibt die Baugruppe vor und nach dem Ofen kontrolliert? | Materialfluss |
| AOI / Test | Wie erfolgt Übergabe an Inspektion und elektrische Prüfung? | Elektronikprüfung |
| Störung / Rüsten | Was ändert sich gegenüber dem qualifizierten Serienzustand? | Change / Abweichung |
Bauteilzuführung und Magazine als Teil der ESD-Funktion behandeln
Gurte, Trays, Magazine, Feeder und Loader sind keine reine Logistik. Kontakt und Trennung, Kunststoffteile, isolierte Leiter und wiederholte Bewegung können Ladung oder Potentialunterschiede erzeugen. Die Bewertung erfolgt entlang des realen Produkt- und Bauteilwegs.
Bestückkopf, Nozzles und Werkzeuge am Produktkontakt betrachten
Bestückkopf, Nozzle, Greif- oder Saugelemente und deren Halterung werden hinsichtlich Potentialausgleich, Material, Verschmutzung, mechanischem Kontakt und realem Betriebszustand bewertet. Eine geerdete Maschinenstruktur beweist nicht automatisch, dass jedes kontaktierende Teil wirksam kontrolliert ist.
Conveyor und Produktbewegung unter realem Takt qualifizieren
Riemen, Führungen, Stopper, Werkstückträger und Übergaben zwischen Modulen verändern sich mit Geschwindigkeit, Produktformat und Takt. Deshalb wird die Linie nicht nur im Stillstand betrachtet, sondern unter den relevanten Betriebszuständen.
Reflow als Übergabepunkt in der Schutzkette verstehen
Der thermische Prozess selbst ersetzt keine ESD-Kontrolle vor oder nach dem Ofen. Entscheidend ist, wie Baugruppen einlaufen, auslaufen, gepuffert, gekühlt, geprüft und weitertransportiert werden. Offene Baugruppen bleiben Teil des kontrollierten Fertigungsprozesses.
AOI nicht als eigene ESD-Insel behandeln
Automatische optische Inspektion ist vor allem dort ESD-relevant, wo Baugruppen zugeführt, gestoppt, umgesetzt oder manuell entnommen werden. AOI bekommt deshalb keine eigene Thin-Content-Seite, sondern bleibt Teil der SMT- und Prüfprozesskette.
Rüsten und Feederwechsel als Abweichung vom Serienzustand planen
Beim Rüsten werden Abdeckungen geöffnet, Feeder entnommen, Magazine gewechselt und Bauteile manuell gehandhabt. Für diese Tätigkeiten gelten definierte EPA-, Personenerdungs-, Material- und Ablageregeln. Der qualifizierte Serienzustand wird nach Abschluss wiederhergestellt.
Störungsbeseitigung und Handbetrieb ausdrücklich mitqualifizieren
Blockierte Leiterplatten, manuell entnommene Magazine, offene Maschinenbereiche oder temporäre Handarbeit erzeugen andere Bedingungen als der Normalbetrieb. Dafür werden sichere Zwischenablagen, Werkzeuge, Zuständigkeiten und Rückführwege vorgesehen.
SMT-Ausgang sauber an Test, Rework oder WIP übergeben
Nach der Linie muss eindeutig sein, ob die Baugruppe offen in kontrollierter Umgebung bleibt, in einem freigegebenen WIP-Behälter bewegt wird oder vollständig geschützt verpackt werden muss. Der Materialfluss-Guide bleibt Eigentümer dieser internen Übergabelogik.
Normalbetrieb, Rüsten und Störung getrennt nachweisen
Die technische Qualifikation bildet die relevanten Betriebszustände ab. Änderungen an Produktformat, Feeder, Nozzle, Conveyor, Takt, Material, Ionisation, Greifer oder Puffer werden auf mögliche Auswirkungen auf den ESD-Schutz bewertet.
- Produkt- und Bauteilweg vom Loader bis zur nächsten kontrollierten Station aufnehmen.
- Kontakt-, Trenn-, Reibungs- und Induktionsquellen markieren.
- Potentialausgleich, Materialien und kritische Produktkontakte bewerten.
- Normalbetrieb unter realem Takt qualifizieren.
- Rüsten, Feederwechsel und Störung separat betrachten.
- WIP- und Übergabestatus nach Reflow, AOI und Test festlegen.
- relevante Änderungen in Prüf- und Change-Prozess übernehmen.
Praxisfall: Feederwechsel während laufender Produktion
Ein leerer Feeder wird während der Schicht gewechselt. Statt den Wechsel als reine Bedienhandlung zu behandeln, sind Ablage des Ersatzfeeders, Personenerdung, offene Bauteile, Kontaktflächen und Rückkehr in den freigegebenen Linienzustand definiert. So bleibt die ESD-Schutzkette auch außerhalb des automatischen Takts erhalten.
Häufige Fragen zu SMT-Fertigung
Quellen und weiterführende Dokumente
Quellengeprüft
September 2026
Verwandte Begriffe
Ratgeber
Elektronikfertigung
ESD-Schutz in der Elektronikfertigung als durchgängige Prozesskette von Wareneingang, Materialfluss und Bestückung bis Test, Rework, Verpackung und Versand umsetzen.
Ratgeber
ESD-Materialfluss
ESDS zwischen Fertigungsstationen sicher übergeben: Schutzstatus, WIP, Magazine, Trays, Wagen, Zwischenpuffer und interne Transporte in der Elektronikfertigung steuern.
Ratgeber
Automation & Robotik
ESD-Risiken in Robotik, Greifern, Fördertechnik, Werkstückträgern und automatisierten Übergaben unter realem Takt, Störung und Produktwechsel kontrollieren.
Ratgeber
Fertigungslinie qualifizieren
ESD-Fertigungslinien systematisch qualifizieren: Produktweg, Materialfluss, SMT/THT, Automation, Test, Rework, Messpunkte, Akzeptanzkriterien und Requalifikation verbinden.
Ratgeber
Rüsten, Produktwechsel & Störung
ESD-Schutz beim Rüsten, Produktwechsel und bei Störungen: Feeder, Werkzeuge, Fixtures, temporäre Handarbeit, WIP, Abweichungen und sicheren Wiederanlauf beherrschen.
Ratgeber
Elektronikprüfung
ESD-Schutz bei AOI-Übergabe, ICT, Funktionstest und Debugging: Prüfling, Adapter, Kabel, Versorgung, Messgeräte und Materialfluss gemeinsam kontrollieren.
Ratgeber
Nacharbeit & Rework
ESD-Schutz bei Rework: Fehlerteil übernehmen, entlöten, Bauteile tauschen, reinigen, zwischenlagern, erneut prüfen und kontrolliert in den Serienprozess zurückführen.
Ratgeber
Leiterplatten und ESD
Bestückte Leiterplatten über Fertigung, Materialfluss, Prüfung, Rework, Lagerung, Transport und Service ESD-sicher handhaben.
Begriff
EPA
Die EPA ist ein definierter Bereich, in dem elektrostatisch empfindliche Bauteile kontrolliert gehandhabt werden können.
Begriff
Compliance Verification
Compliance Verification überwacht technische ESD-Kontrollelemente im laufenden Betrieb und ist klar von Produktqualifikation und Programmaudit zu trennen.
Ratgeber
ESD-Änderungsmanagement
Produkt-, Prozess-, Material-, Anlagen-, Standort-, Norm-, Kunden- und Lieferantenänderungen im ESD-Kontrollprogramm kontrolliert bewerten, freigeben und wirksam setzen.
Ratgeber
Ionisation in Automation
Ionisation in automatisierten Anlagen integrieren: Produktbewegung, Taktzeit, Greifer, Fördertechnik, Luftführung, Monitoring, Wartung und Verifikation planen.